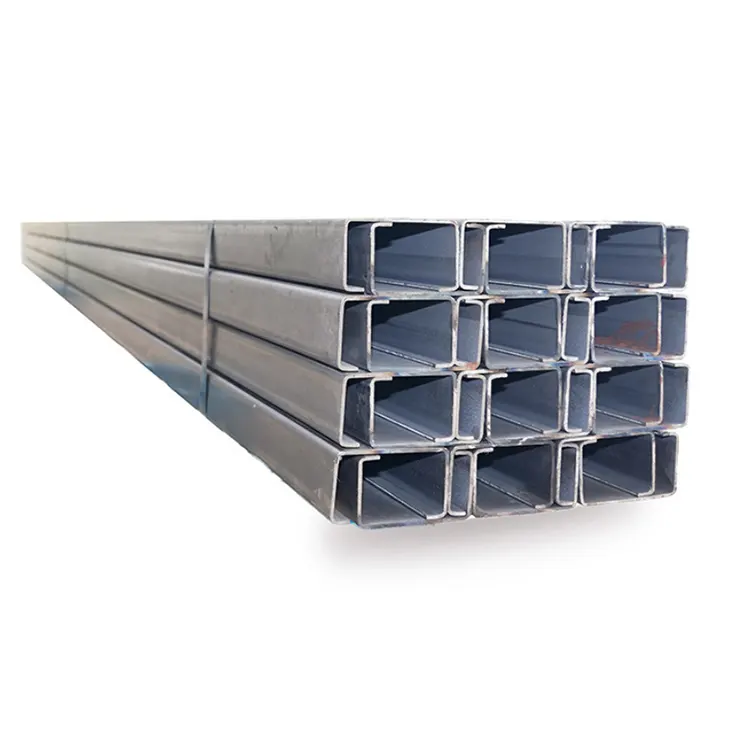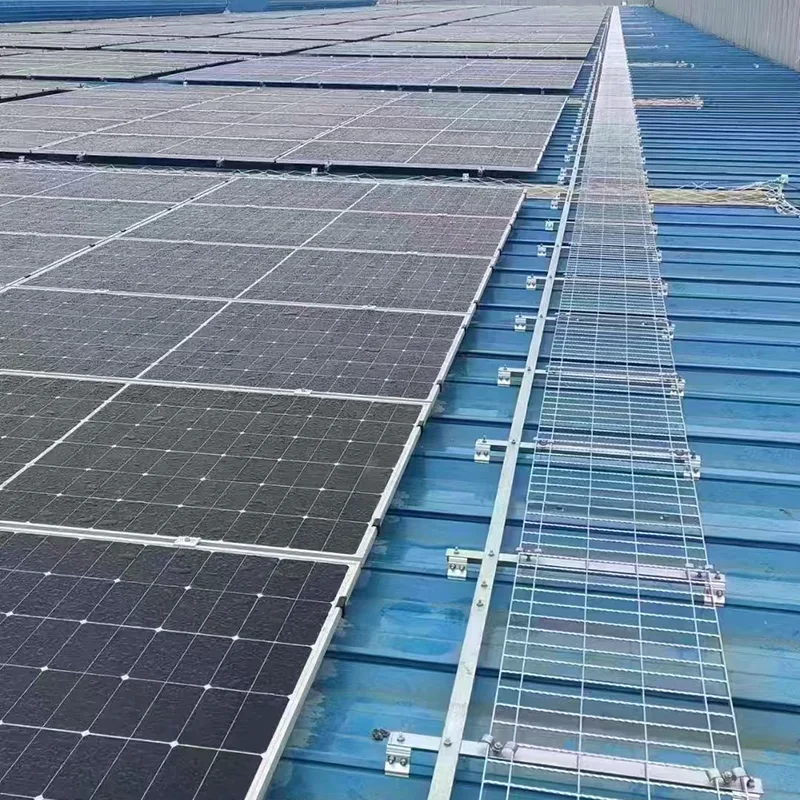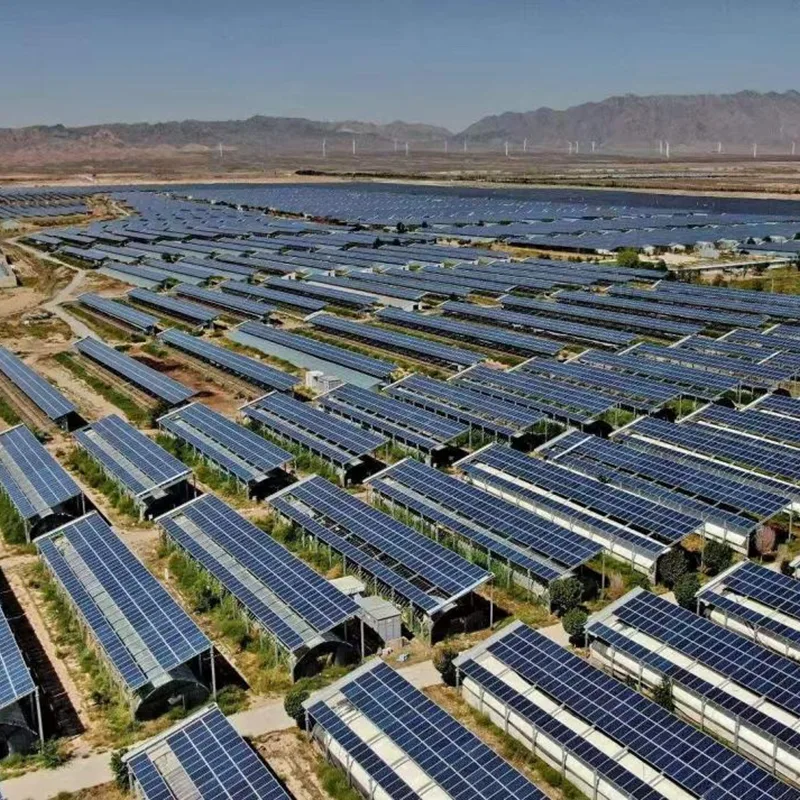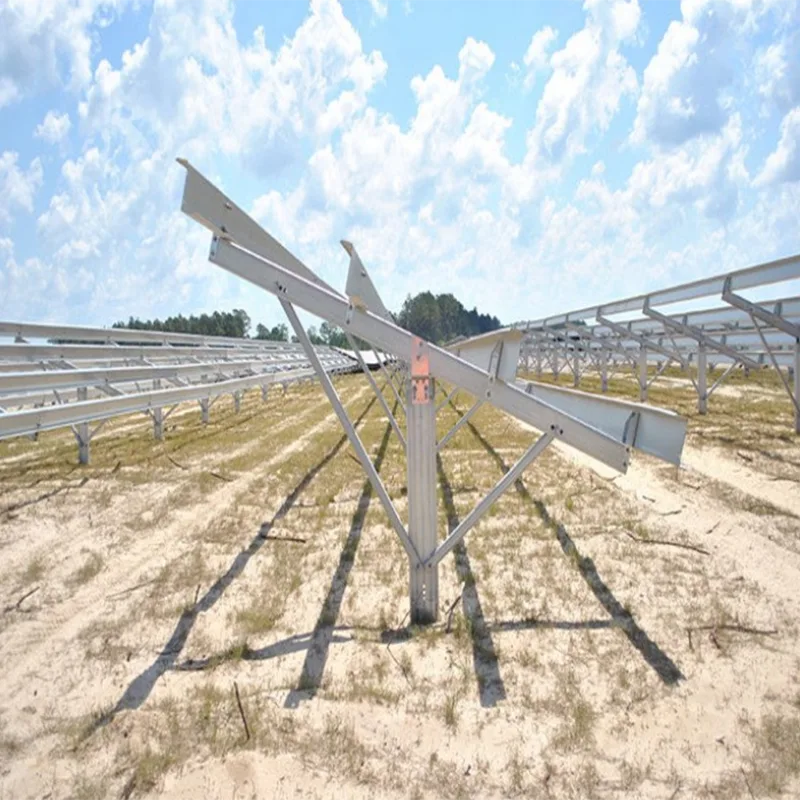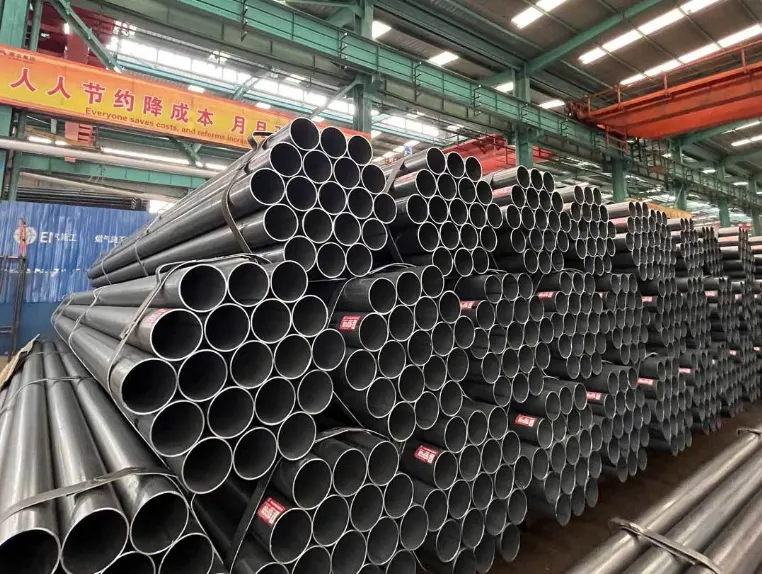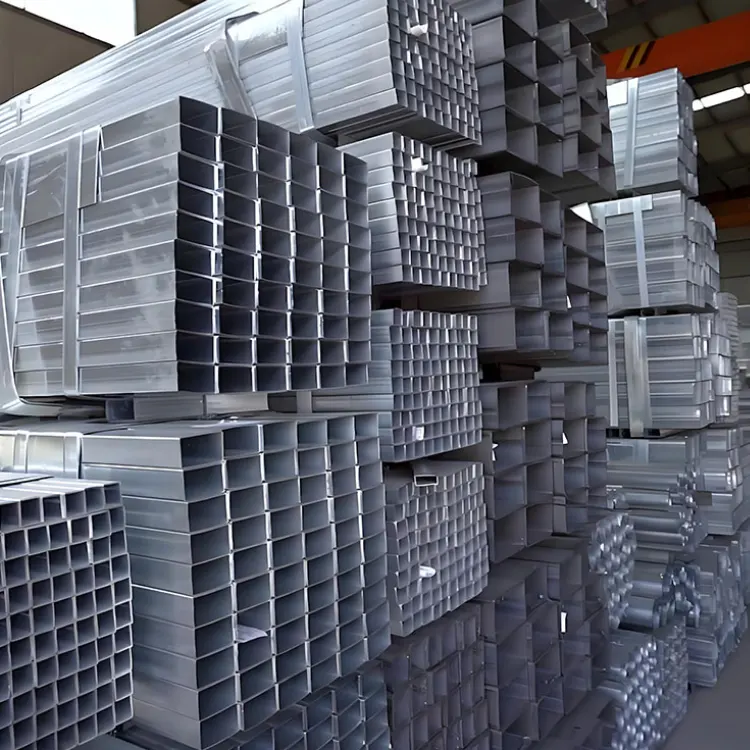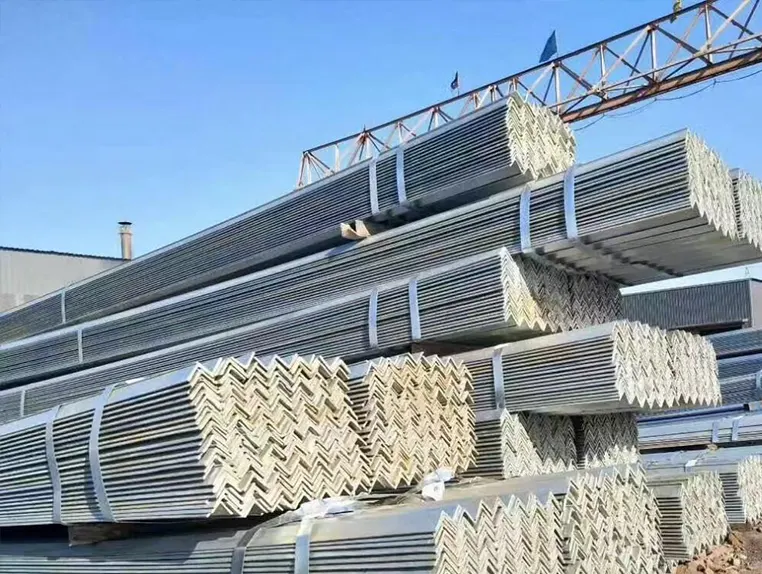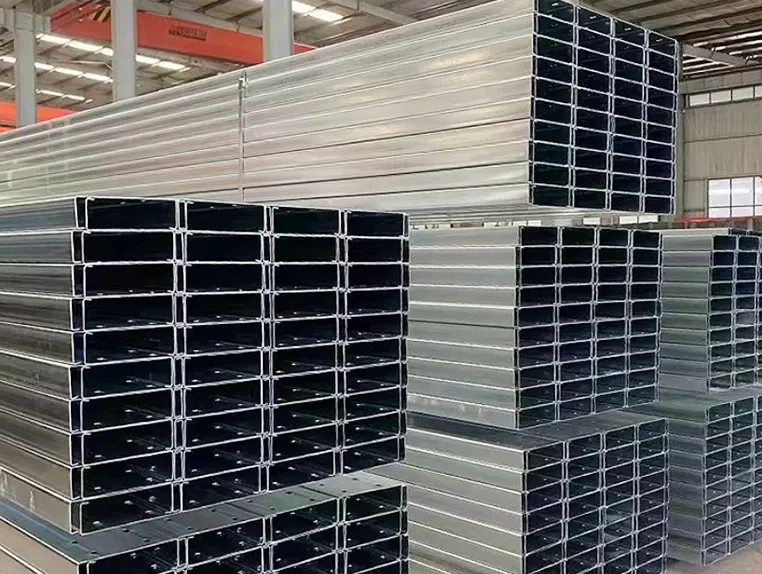
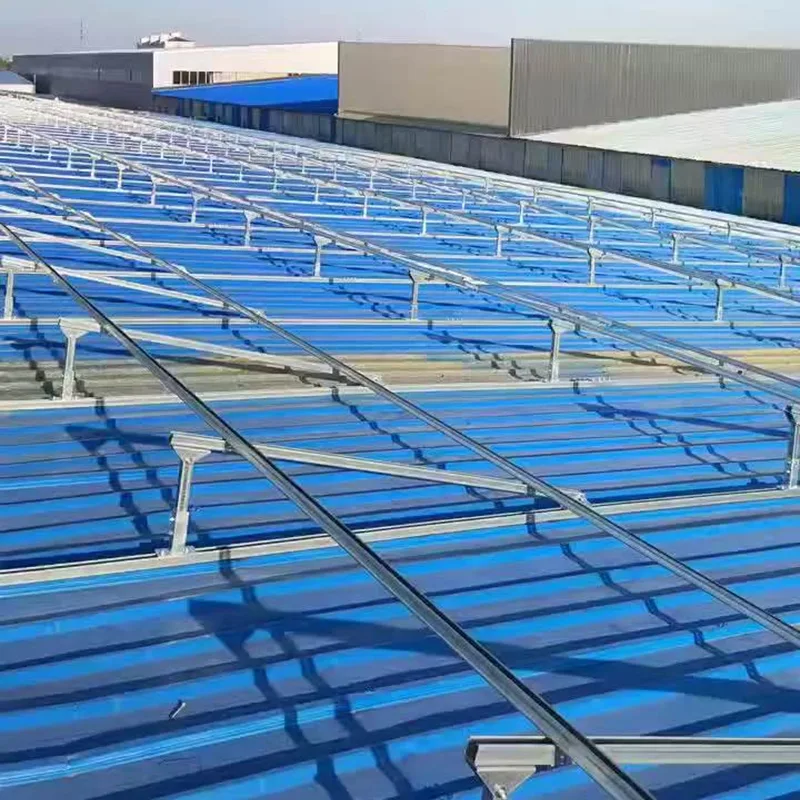
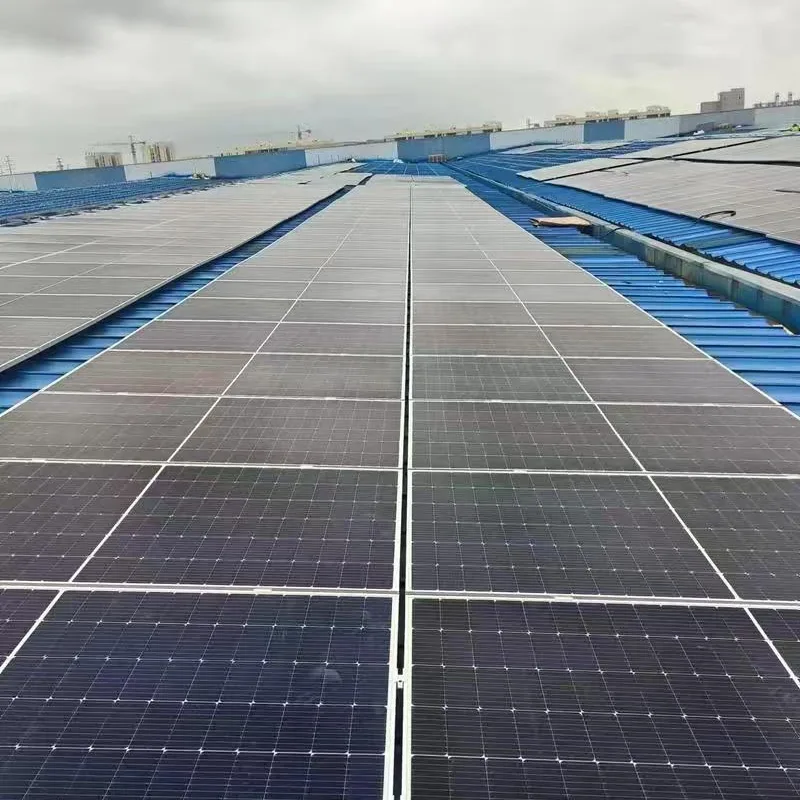
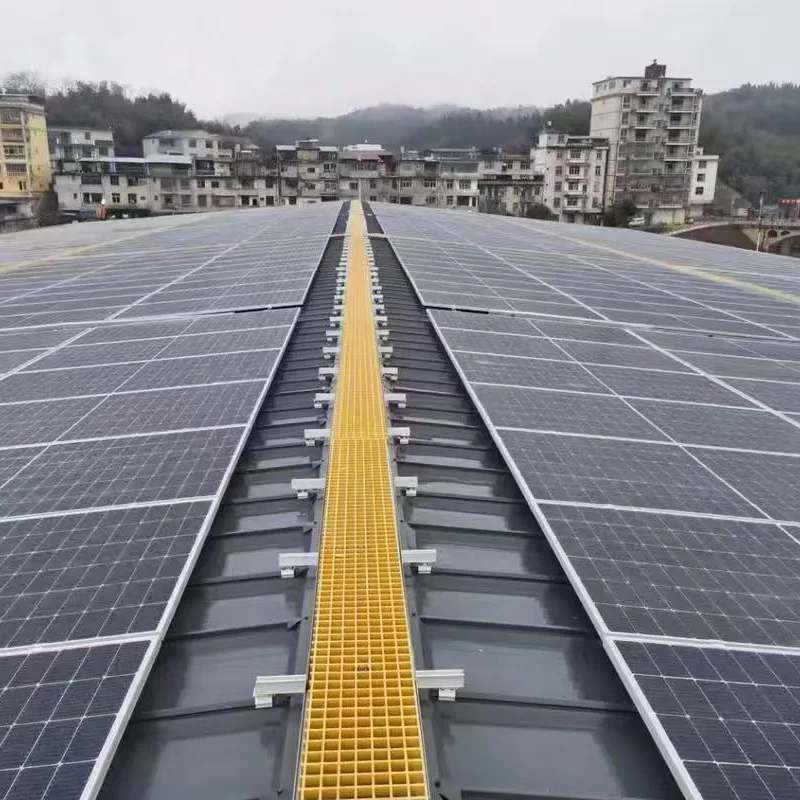
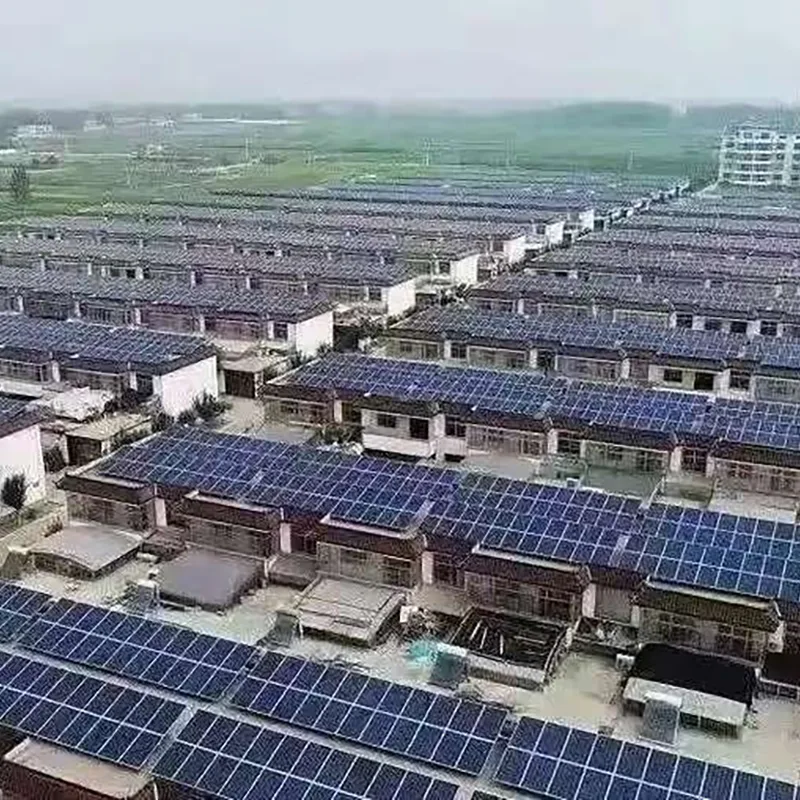
Les supports de montage solaires galvanisés à chaud fournis par Shixinda sont traités à l'aide du processus de galvanisation à chaud à haute température. L'épaisseur de la couche de zinc est uniforme et répond aux normes, et la résistance à la corrosion est excellente. La résistance au brouillard salin est de loin supérieure à celle des produits galvanisés ordinaires. Ils peuvent être adaptés à des conditions de travail complexes et difficiles telles que les zones côtières très humides et les terres salines et alcalines. Les supports sont associés à des fixations galvanisées à chaud de qualité 8,8, et les performances anticorrosion globales sont unifiées et la structure est stable et ferme. Comparés aux supports en alliage d'aluminium, les supports photovoltaïques galvanisés à chaud de Shixinda ont un rapport qualité-prix extrêmement élevé. Le prix à la tonne ne représente qu'un tiers de celui de l'alliage d'aluminium, ce qui permet une installation à grande portée et réduit le nombre de colonnes. Le produit est pratique à installer et présente une forte durabilité, réduisant considérablement les coûts de construction et d’exploitation de la centrale électrique. Avec une qualité fiable et des avantages économiques exceptionnels, il est largement utilisé dans divers projets d'ingénierie photovoltaïque.
Forte résistance à la corrosion - Épaisseur de la couche de zinc 55 à 85 μm, l'adhérence atteint un niveau 0, la résistance à la corrosion est 2 à 3 fois celle de la galvanisation à froid, adaptée à divers environnements corrosifs tels que les zones côtières, désertiques, industrielles, etc.
Excellentes performances mécaniques - Fabriqué à partir de matériaux Q235/Q355, limite d'élasticité de 235 à 355 MPa, la capacité portante du Q355 est 30 % supérieure à celle du Q235, résistante au vent, à la neige et aux tremblements de terre, adaptée aux grandes portées et aux zones de vent fort.
Performance élevée - Le prix de la tonne n'est que de 4 500 à 6 000 yuans, environ 1/3 d'alliage d'aluminium, une conception à grande portée peut réduire le nombre de colonnes et le coût total du cycle de vie est le meilleur.
Longue durée de vie – Utilisation normale depuis plus de 25 ans, les produits haut de gamme durent jusqu'à 30 à 50 ans, synchronisés avec la durée de vie des modules photovoltaïques, sans entretien.
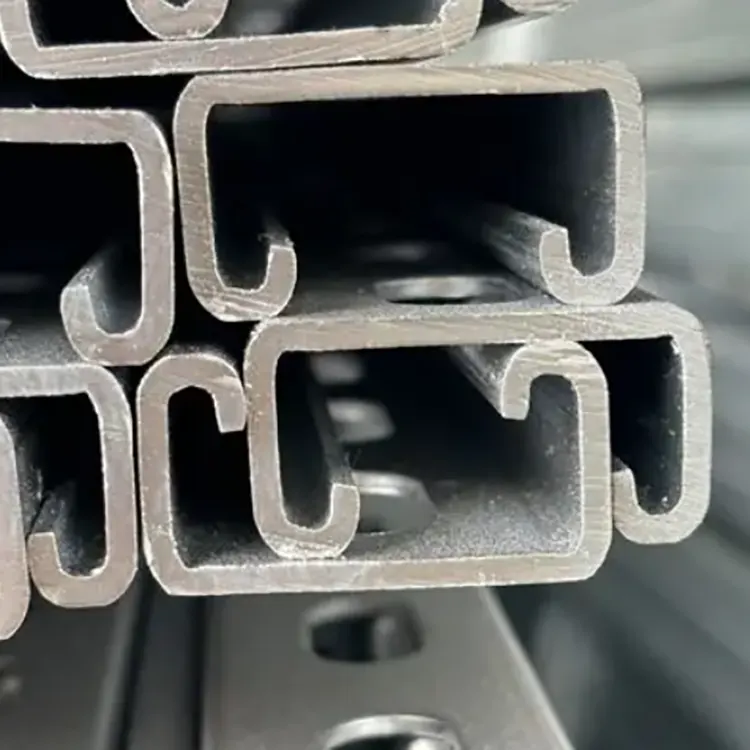
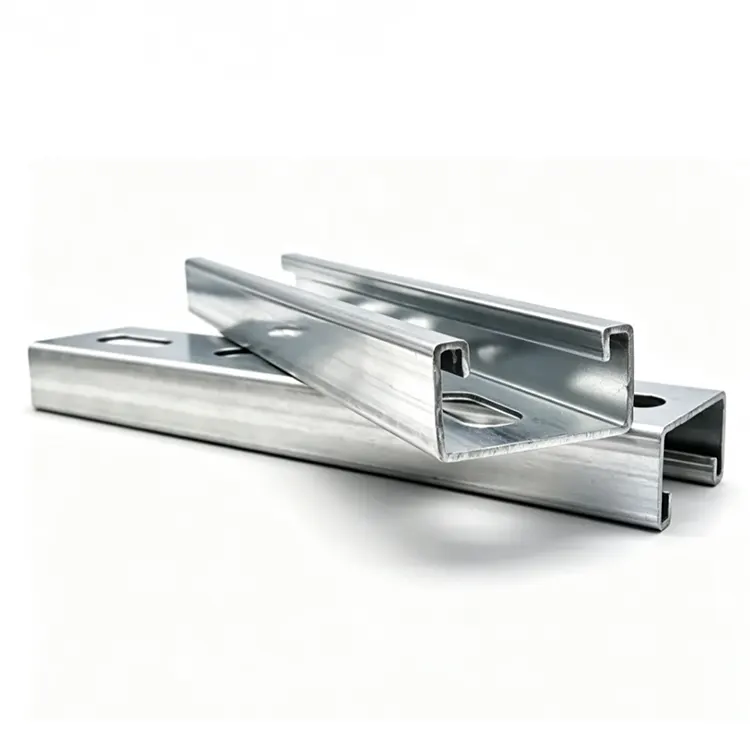
Installation facile – Connexion par boulon à trou standardisé, pas besoin de soudage sur site ; plusieurs spécifications de section transversale (C41/C60/C80), la longueur peut être personnalisée, l'efficacité de la construction est élevée.
Nombreux scénarios applicables : forte résistance aux intempéries, adaptée à tous les scénarios tels que les déserts, les côtes, les zones industrielles et les serres agricoles, résistante aux rayons ultraviolets, aux alcalis salins et aux fluctuations de température.
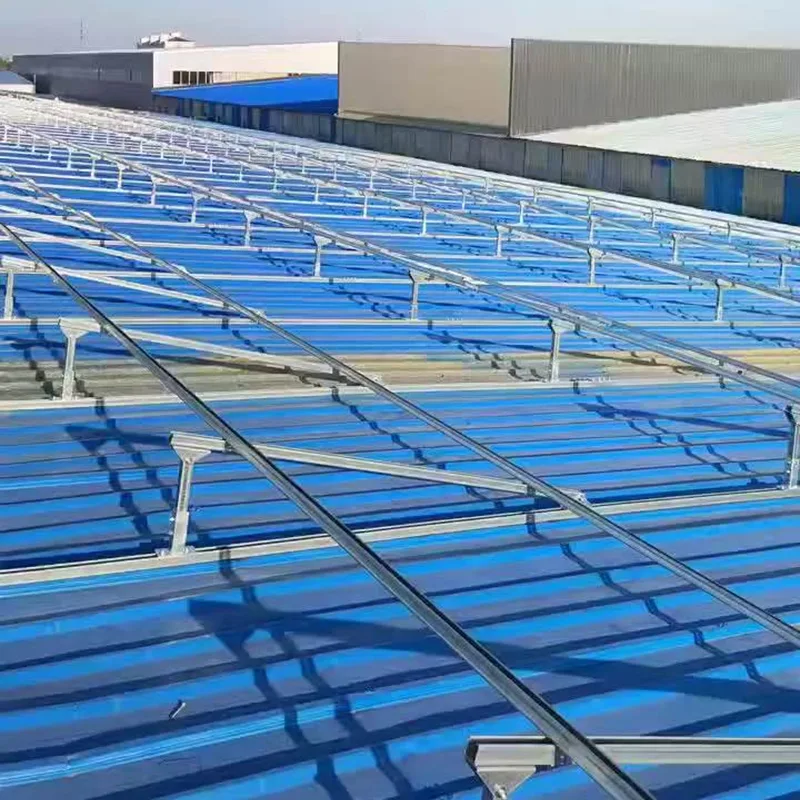
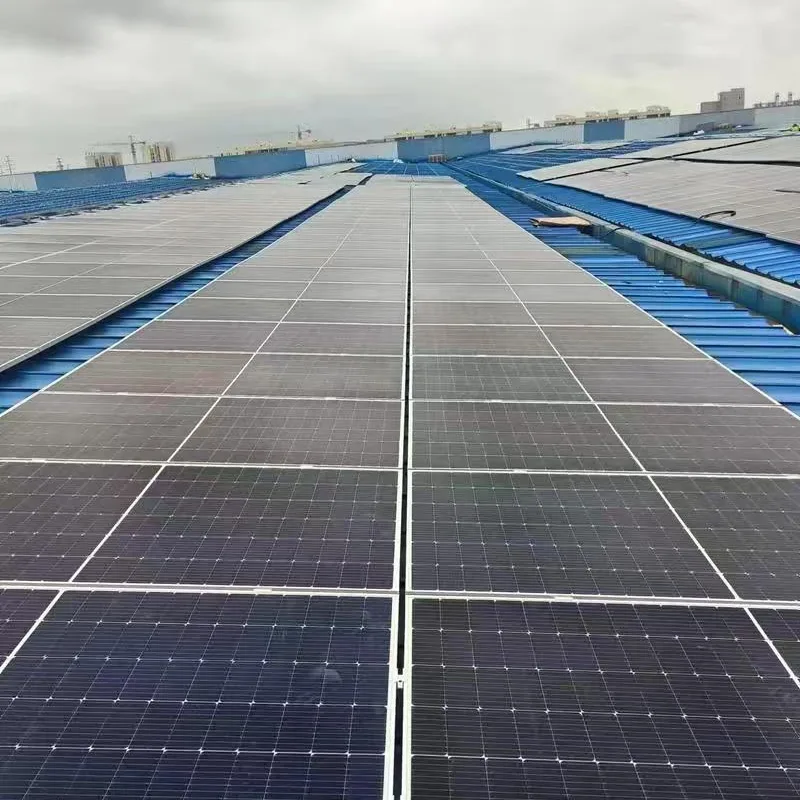
1. Spécifications d'installation et d'utilisation : lors de l'installation, interdisez strictement les coups violents, la coupe ou le ponçage des supports pour éviter d'endommager la couche protectrice galvanisée à chaud. Utilisez uniformément des fixations galvanisées à chaud de qualité 8,8 et interdisez l'utilisation de boulons ordinaires pour éviter la corrosion électrochimique. Suivez strictement les normes de dessin pour le couple de serrage afin d'éviter des installations manquantes ou un serrage lâche, garantissant une répartition globale équilibrée de la force et la stabilité structurelle des supports.
2. Inspection et entretien quotidiens : vérifiez régulièrement la déformation des composants de support, le pelage du revêtement et le desserrage des boulons. Nettoyez en temps opportun la poussière, les débris et les résidus de sel accumulés. En particulier dans les conditions côtières et salines-alcalies, la fréquence des inspections doit être augmentée pour réduire l'érosion par les substances corrosives.
3. Réparations et exigences interdites : Pour les zones de revêtement endommagées, utilisez des revêtements spéciaux riches en zinc pour une réparation rapide afin d'éviter la propagation de la rouille. Il est strictement interdit de percer des trous, de souder ou de modifier à titre privé la structure originale des supports. Après des vents violents, de fortes pluies ou de fortes chutes de neige, des inspections spéciales des principales pièces sollicitées sont nécessaires pour garantir le fonctionnement sûr, stable et durable à long terme des supports photovoltaïques.
Quelle est la durée de votre délai de livraison ? En fonction de la quantité de produits, les livraisons démarrent généralement dans un délai d'environ 5 jours.
Fournissez-vous des échantillons ? Est-ce gratuit ou payant ? Des échantillons gratuits sont fournis, hors frais de port.
Inspection des matières premières - Inspectez les bobines d'acier de construction au carbone Q235/Q355 pour vérifier leur conformité avec des paramètres tels que la limite d'élasticité, la résistance à la traction et l'épaisseur.
Déchargement et nivellement - Déroulez la bobine d'acier à l'aide d'une machine de déchargement et nivelez-la avec une machine de nivellement pour éliminer le stress de curling.
Alimentation servo + poinçonnage - Alimentation précise par servomoteur et poinçonnage en ligne des trous de boulons, des trous d'installation, etc. avec une précision de position élevée des trous
Formage par pliage à froid - Laminage continu avec plusieurs rouleaux pour plier progressivement la bande d'acier en forme de C, en forme de U, etc. (telles que les spécifications C41, C60, C80)
Correction et redressage - Effectuer une correction de taille et un redressage sur les profils formés
Coupe à longueur fixe - Coupe à la longueur définie à l'aide d'une scie hydraulique ou volante, avec un bord de coupe lisse
Dégraissage et élimination de l'huile - Tremper dans un agent dégraissant alcalin à 50-60 ℃ pendant 10 à 15 minutes pour éliminer l'huile de roulement et la saleté, la norme étant "le film d'eau ne se rompt pas pendant 30 secondes".
Lavage à l'eau (première fois) - Rincer à l'eau claire pour éliminer les résidus de dégraissant
Lavage à l'acide et élimination de la rouille - Tremper dans une solution à 15 % de H₂SO₄ (avec inhibiteur de corrosion) pour dissoudre l'oxyde de surface et la rouille jusqu'à ce qu'une base métallique gris argenté soit exposée.
Lavage à l'eau (deuxième fois) - Rincer à l'eau claire pour éliminer l'acide et les impuretés
Immersion dans un agent de revêtement auxiliaire - Immersion dans une solution aqueuse à 15 % – 25 % de NH₄Cl + 2,5 % à 3,5 % de ZnCl₂ (à 55 – 65 ℃, pendant 5 à 10 minutes), formant un mince film de sel sur la surface pour éviter la rouille, améliorer l'immersion du zinc et éliminer les revêtements manqués.
Séchage et traitement thermique - Séchez complètement l'humidité de la surface de la pièce pour éviter les éclaboussures de zinc pendant la galvanisation à chaud
Galvanisation à chaud - Immerger la pièce dans du zinc fondu à 440-460 ℃, le zinc réagissant avec la base de fer pour former une structure anticorrosion à double couche composée d'une couche d'alliage zinc-fer + couche de zinc pur, l'épaisseur de la couche de zinc atteignant 55-85 μm
Tri : élimine l'excès de liquide de zinc, les nodules de zinc et les bavures de la surface.
Refroidissement - Refroidissement par eau ou refroidissement par air pour solidifier et stabiliser la couche de zinc
Traitement de passivation - Immersion dans une solution de passivation pour former un film de passivation sur la surface de la couche de zinc, améliorant encore la résistance à la corrosion et réduisant la formation de rouille blanche
Rinçage + Séchage - Rincer à l'eau claire et sécher ensuite pour terminer le traitement de surface
Inspection de qualité - Testez l'épaisseur de la couche de zinc (≥55μm), l'adhérence (test de grille de qualité 0), la planéité de la surface, la précision de la position du trou, la tolérance de taille, etc.
Emballage et stockage - Emballer et étiqueter catégoriquement, stocker pour expédition
Adresse
S213 District de Jinghai, ville de Tianjin, Chine
Tél