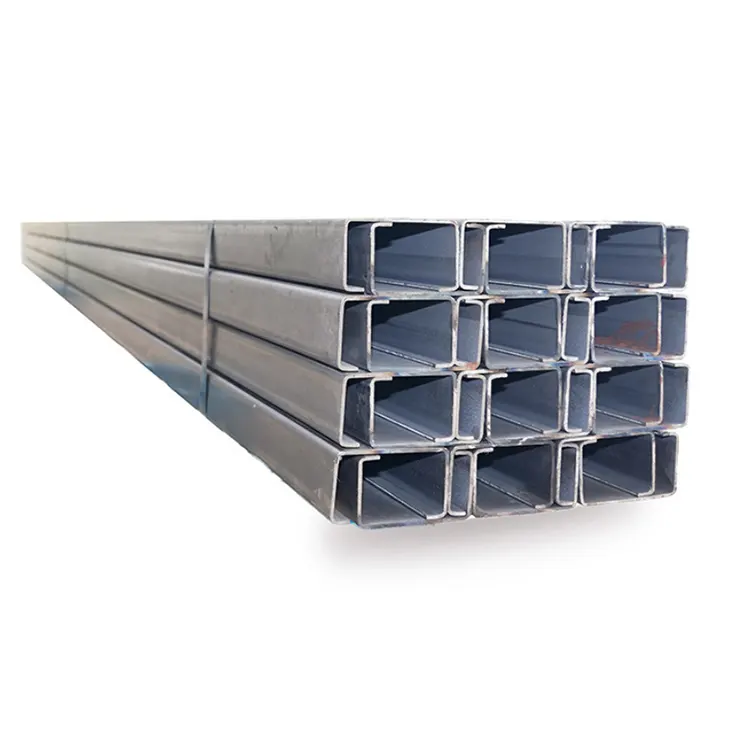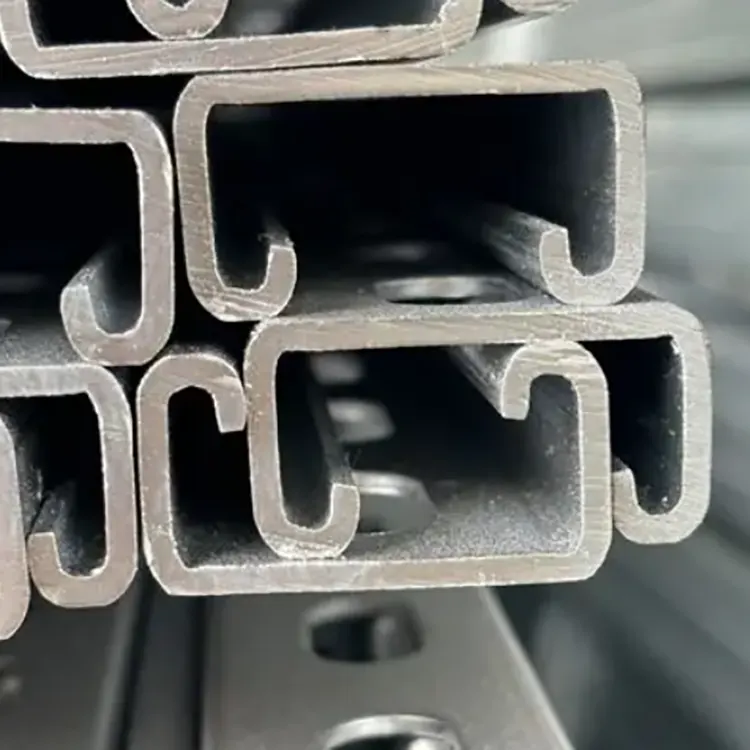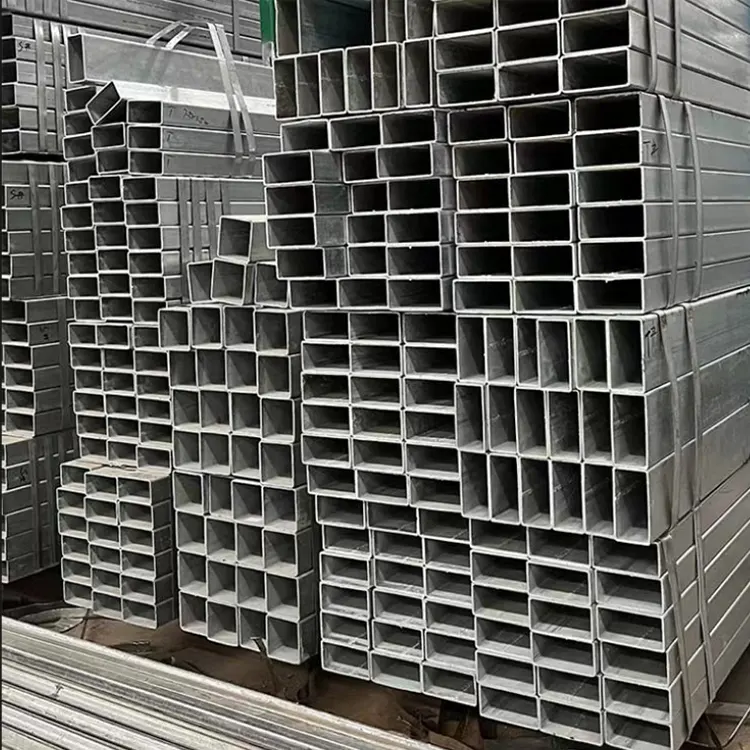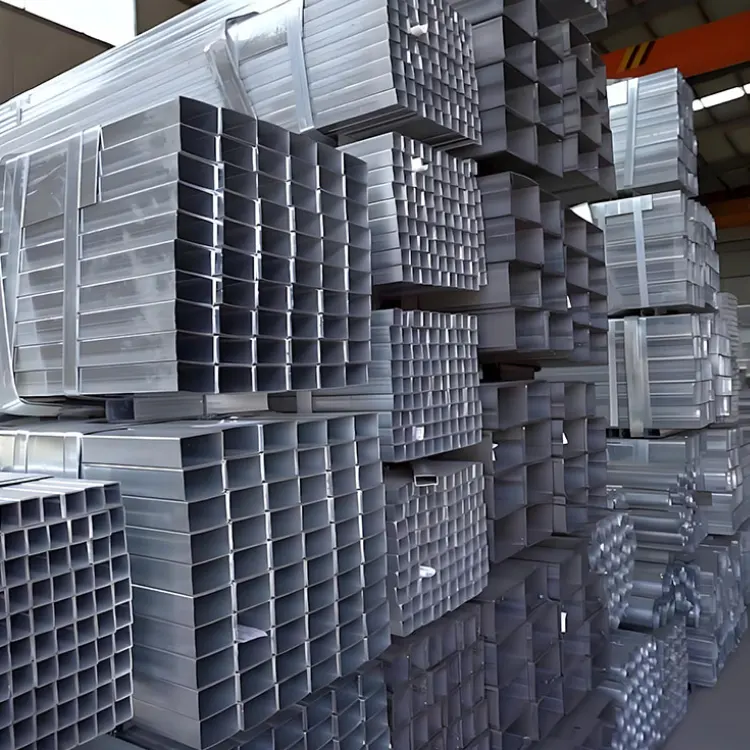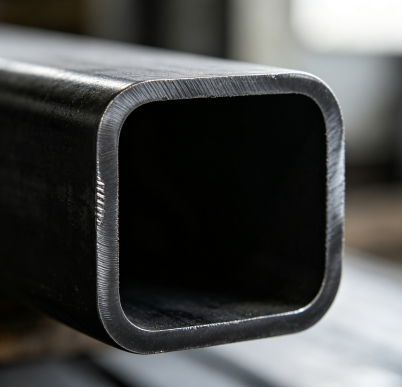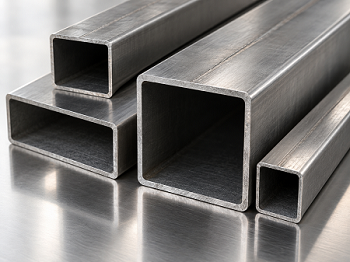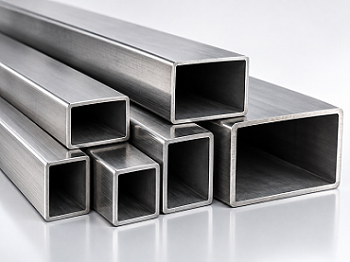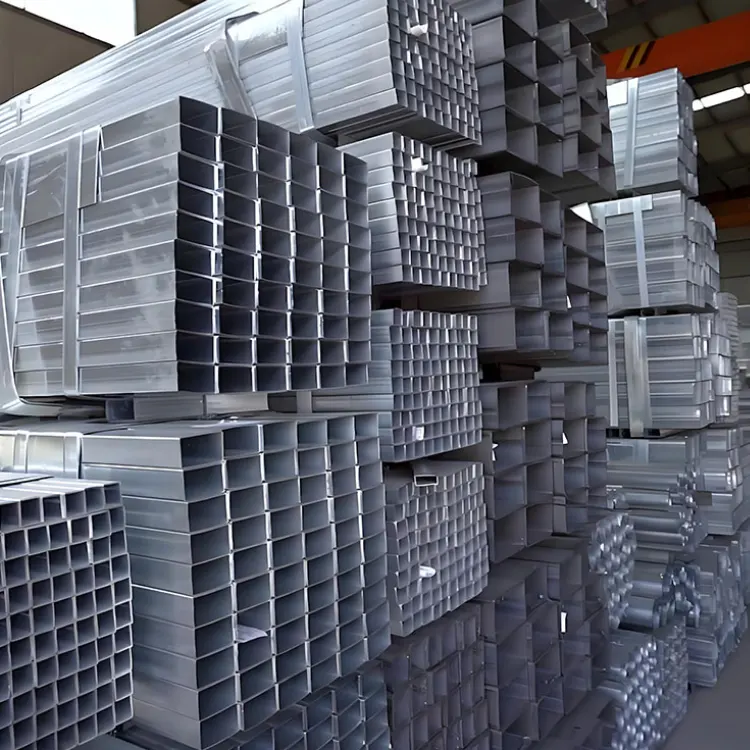
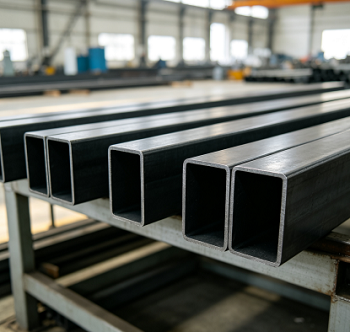
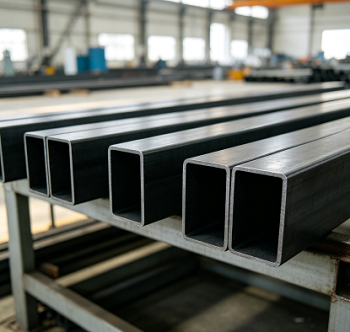
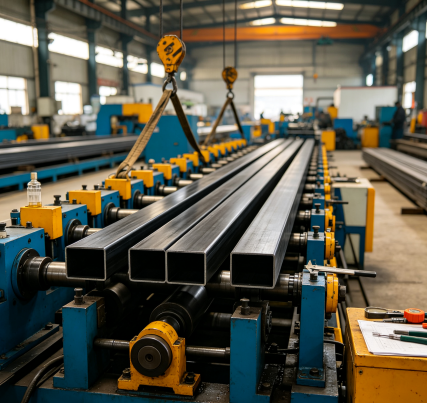
L'étirage à froid est la méthode la plus lente pour produire des tubes carrés, mais c'est souvent le seul moyen de garantir que les machinistes n'ont pas besoin de découper un nouveau matériau. Le processus de tubes carrés et rectangulaires étirés à froid commence par une ébauche de tube rond, soit laminée à chaud sans soudure, soit soudée à haute fréquence (HFW). La sélection des matériaux est la première priorité, car le nombre de passes d'étirage dépend de la ductilité de l'acier, en particulier de son étirement avant la fissuration.
L'ébauche du tube est d'abord recuite. L'étirage à froid provoque un écrouissage ; Commencer avec une ébauche souple et sans contrainte garantit que la section transversale peut être étirée sur plusieurs passes sans que les coins ne se fissurent.
Le tartre est éliminé par décapage acide, suivi de l'application de films lubrifiants à base de phosphate et de savon. Sans ces couches, la friction entre l’acier et la matrice déchirerait la surface et accélérerait l’usure de la matrice.
L'extrémité des tubes carrés et rectangulaires étirés à froid est sertie (de diamètre réduit) pour passer à travers la filière. Il est ensuite étiré à travers une matrice carrée ou rectangulaire contenant un mandrin interne, un composant essentiel qui empêche les parois du tube de s'effondrer et l'alésage interne de se décentrer.
Chaque passage réduit généralement la surface transversale de 10 % à 20 % ; dépasser cette limite risque de fissurer les coins. Un recuit intermédiaire est nécessaire pour restaurer la plasticité, ce qui explique pourquoi les profils à tolérances serrées nécessitent souvent deux à quatre passes d'étirage et un cycle de production s'étalant sur plusieurs semaines.
Le tube fini subit un redressage multi-rouleaux, un traitement de coupe à longueur et un ébavurage des extrémités. Si l'étirage est l'étape finale de formage, un recuit de détente suit. Enfin, chaque tube est mesuré, huilé et regroupé.
S'il doit simplement être découpé et soudé dans un cadre, une précision standard est généralement suffisante : il vaut mieux dépenser de l'argent pour l'épaisseur des parois. Cependant, si le tube nécessite un usinage, sert de surface de guidage ou doit s'accoupler avec une surface plane usinée, spécifiez des tolérances de haute précision.
« Étréfilé » offre la résistance la plus élevée et le coût le plus bas, car il élimine l'étape de recuit finale. Le recuit restaure la ductilité, rendant le matériau adapté au pliage, à l'aplatissement ou à un usinage approfondi. La normalisation produit une microstructure uniforme, idéale pour les pièces soudées en premier et soumises à des charges ultérieurement.
De nombreux acheteurs optent par défaut pour l'acier de qualité 20# et augmentent simplement l'épaisseur de la paroi. Le passage de 20# à 45# augmente la limite d'élasticité de 245 MPa à 335 MPa ; cela permet souvent de réduire l'épaisseur de la paroi, les économies de poids compensant la différence de coût des matériaux.
Le rayon des tubes carrés et rectangulaires étirés à froid augmente avec l'épaisseur de paroi : pour des épaisseurs de paroi (S) ≤ 6 mm, le rayon d'angle peut être maintenu dans les limites de 2,0S, tandis que pour 6 à 10 mm, il devient 2,5S. Si un petit rayon d'angle est obligatoire, l'épaisseur de la paroi doit rester dans une plage plus fine ; si un rayon indiqué sur le dessin n'est pas techniquement réalisable, nous vous en informerons directement.
La dimension qui détermine le succès de l'assemblage (qu'il s'agisse de l'alésage intérieur, de la longueur du côté ou de la diagonale) doit être celle que nous contrôlons le plus strictement ; veuillez le marquer sur le dessin lorsque vous nous l'envoyez.
Les traverses de portique, les supports de guidage linéaire, les bases de robot et les cadres d'établi utilisent généralement des tailles allant de 50 × 50 à 120 × 120 mm, les matériaux étant généralement 20# ou Q345. Les tolérances de rectitude et de longueur latérale déterminent directement si les rails de guidage restent parallèles après l'installation ; par conséquent, ces commandes nécessitent généralement des spécifications de haute précision.
Les entretoises de tirants, les supports de bloc de vannes et les cadres de groupes motopropulseurs utilisent des tubes de 40 × 40 à 100 × 100 mm. Ici, l'alésage intérieur et l'épaisseur de la paroi sont des dimensions fonctionnelles, c'est pourquoi nous utilisons un emboutissage au mandrin plutôt qu'un enfoncement creux (réduction du diamètre sans mandrin).
Les composants tels que les arbres de rouleaux, les lattes, les bras de tension et les supports de racles mesurent généralement entre 30 × 30 et 80 × 80 mm et utilisent souvent de l'acier 45 #, car les tourillons d'arbre doivent être usinés pour résister à un fonctionnement continu. Ces pièces sont généralement commandées dans un état recuit ; le client effectue l'usinage puis les durcit.
Cadres de sièges, barres de toit, composants de sous-châssis et barres de remorquage (tailles 25×25 à 60×60 mm ; matériaux Q235 ou Q345). Les facteurs clés ici sont la soudabilité et le maintien d’une épaisseur de paroi uniforme aux emplacements des supports soudés.
Mobilier métallique, équipements médicaux et de fitness : cadres de lits d'hôpitaux, sièges réglables, cadres d'appareils de fitness et poignées télescopiques (tailles 20×20 à 50×50 mm ; épaisseur de paroi 1,0 à 2,0 mm). L'uniformité de l'épaisseur des parois est ici cruciale car ces pièces sont généralement revêtues de poudre ; toute augmentation de l'épaisseur de la paroi apparaîtrait à travers le revêtement.
Poteaux de garde-corps, profilés de main courante, charpentes de murs-rideaux et cadres de cabines d'ascenseur, utilisant des tubes carrés et rectangulaires étirés à froid où le rayon d'angle fait partie intégrante de la conception.
La plupart des acheteurs comparent ces trois options. Le bon choix dépend de la propriété spécifique du matériau qui est la plus critique pour les performances de votre assemblage.
| Propriété | Étiré à froid (GB/T 3094-2012) | Formé à froid / laminé | Section creuse finie à chaud |
| Tolérance latérale | +/-0,20 à +/-0,30 mm à haute teneur | Environ +/-1% du côté | Environ +/-1% du côté |
| Tolérance du mur | +/-10 % S ou plus serré à haute teneur | +/-10% S typique | +/-10% S typique |
| Rayon d'angle | Fixé par la matrice, 2,0 S à paroi mince | 2t à 3t depuis les rouleaux de formage | Plus grand, moins contrôlé |
| Surface | Bruni, décapé, lisse | Finition usinée, légères marques de rouleau | Écaillé, plus rugueux |
| Force | Élevé par le travail à froid à travers le mur | Élevé uniquement dans les coins | Tel que roulé |
| Section personnalisée | Nécessite une matrice dédiée | A besoin d'un changement de passe | A besoin d'un nouveau jeu de rouleaux |
| Gamme de tailles économiques | Paroi petite à moyenne, fine à moyenne | Tirages moyens à grands et longs | Grand, structurel |
| Coût unitaire | Le plus haut | Le plus bas | Milieu |
Notre usine est située à Daqiuzhuang, Tianjin, où le découpage de tubes, le décapage, l'étirage, le traitement thermique et la galvanisation sont tous disponibles à quelques kilomètres. Nous pouvons faire passer la production à de nouvelles spécifications en quelques jours plutôt qu'en quelques semaines. Nous citons même les petites commandes (il n'y a pas de quantité minimum de commande (MOQ)) et les commandes à l'essai suivent le même processus de production que la production de masse. La documentation accompagne l'envoi ; chaque lot comprend un certificat de matériau (répertoriant le numéro de chaleur, la composition chimique et les propriétés mécaniques) ainsi que nos propres dossiers d'inspection dimensionnelle et de surface. Si un projet nécessite une inspection par un tiers, informez-nous simplement des normes et de l'agence d'inspection lors de la confirmation de la commande, et nous organiserons l'inspection selon le plan d'échantillonnage requis.
R : Pour les applications extérieures, nous proposons la galvanisation à chaud, la galvanisation standard ou le revêtement en poudre. Veuillez nous indiquer l'environnement d'exploitation, tel que les zones souterraines, marines, en contact avec les engrais ou les zones de lavage, et nous sélectionnerons le revêtement approprié.
R : Conformément à la norme GB/T 3094-2012, nous étirons à froid les grades 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) et Q345 (B, C, D, E). Les conditions de livraison incluent l'étirage, le recuit ou la normalisation.
R : La précision standard est généralement suffisante pour les pièces qui sont simplement coupées à longueur et soudées dans un cadre. Spécifiez une haute précision si les pièces nécessitent un usinage, servent de surfaces de guidage ou sont boulonnées sur des surfaces planes usinées. La différence est significative : pour une longueur de côté de 50 mm, elle est de ±0,40 mm contre ±0,30 mm ; pour 100 mm, elle est de ±1 % contre ±0,8 %. Veuillez inclure la note dans votre demande et nous la confirmerons dans la commande.
R : Les tubes carrés non standard nécessitent des matrices spécialisées, et le coût de ces matrices doit être couvert par la commande ; par conséquent, plutôt que de proposer une quantité minimale de commande (MOQ) fixe, nous exigeons un volume de commande raisonnable.
R : Les tubes carrés et rectangulaires étirés à froid sont fournis dans un état décapé, phosphaté et légèrement huilé, ce qui est idéal pour l'usinage et la peinture.
R : Ces paramètres sont déterminés par la matrice et le mandrin, et non par l'opérateur de la machine. Le mandrin stabilise l'alésage intérieur, crucial pour une épaisseur de paroi uniforme, tandis que le profil du coin de la matrice détermine le rayon. Les mesures sont prises à chaque passage et les produits finis sont vérifiés par rapport aux normes GB/T 3094-2012 pour la longueur des côtés, l'épaisseur de paroi, la concavité/convexité latérale, le rayon d'angle et la rectitude ; les enregistrements sont conservés par numéro de série.
Adresse
S213 District de Jinghai, ville de Tianjin, Chine
Tél