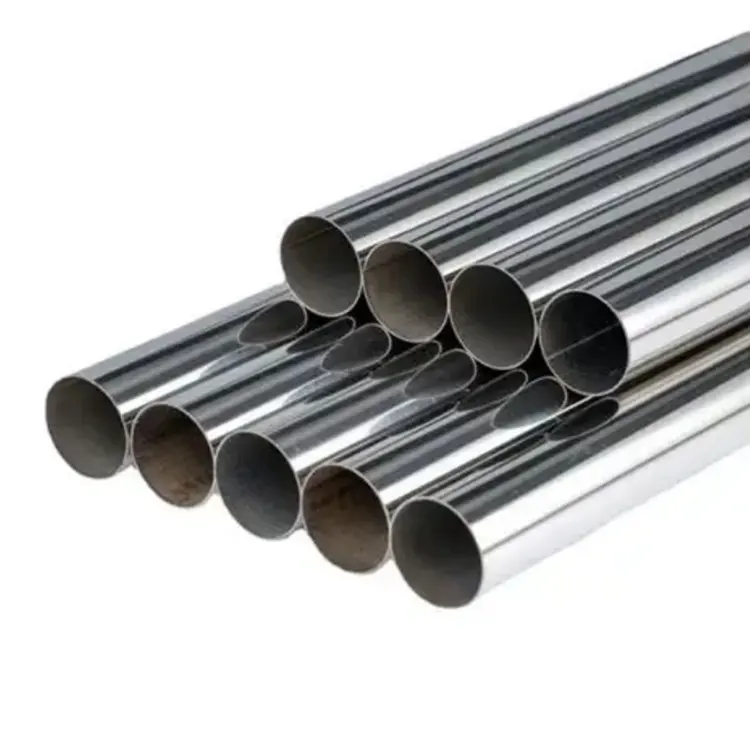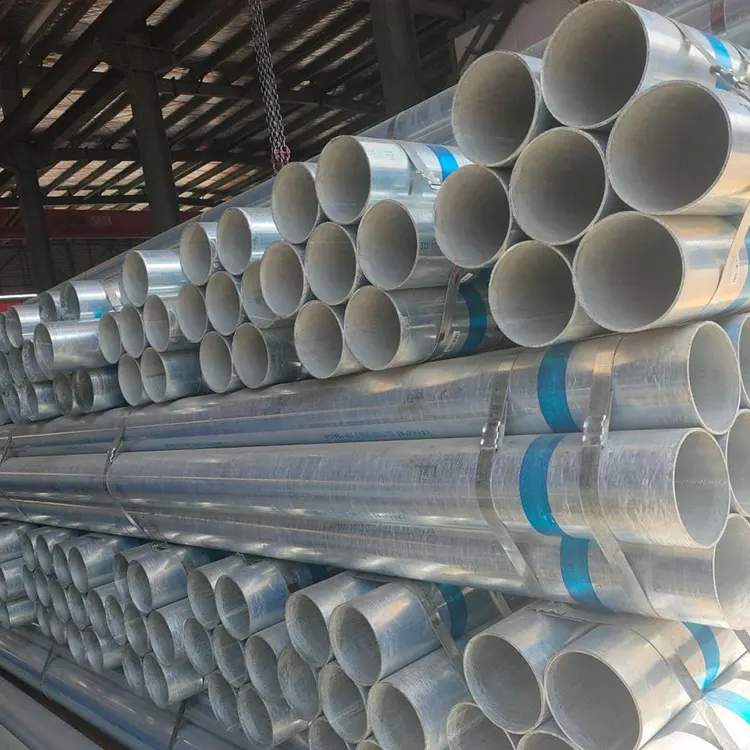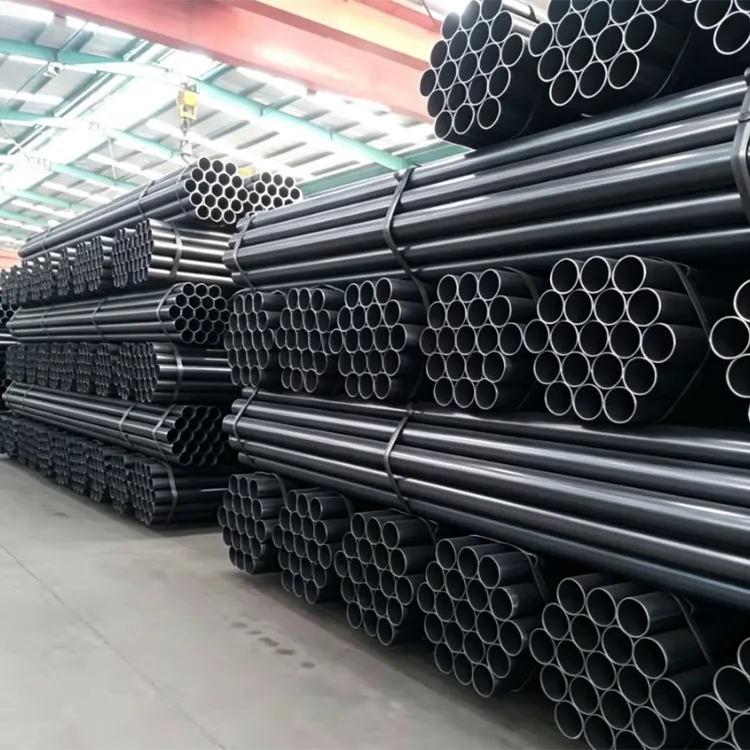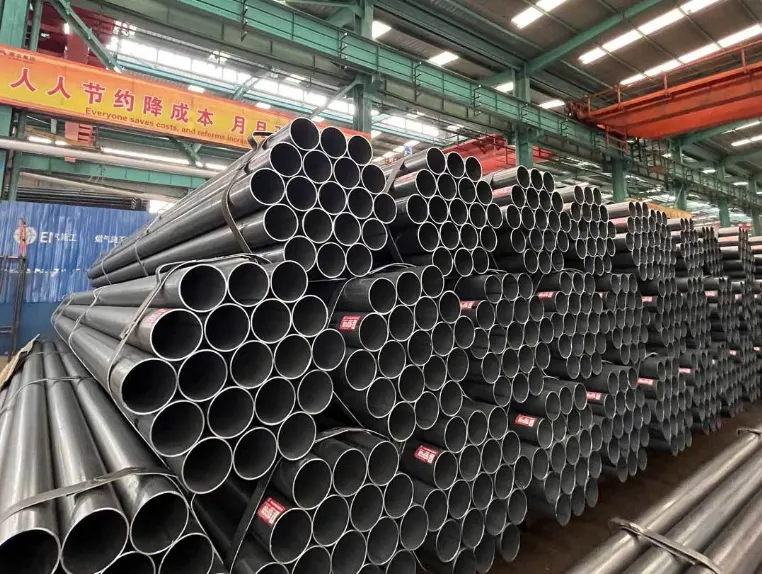
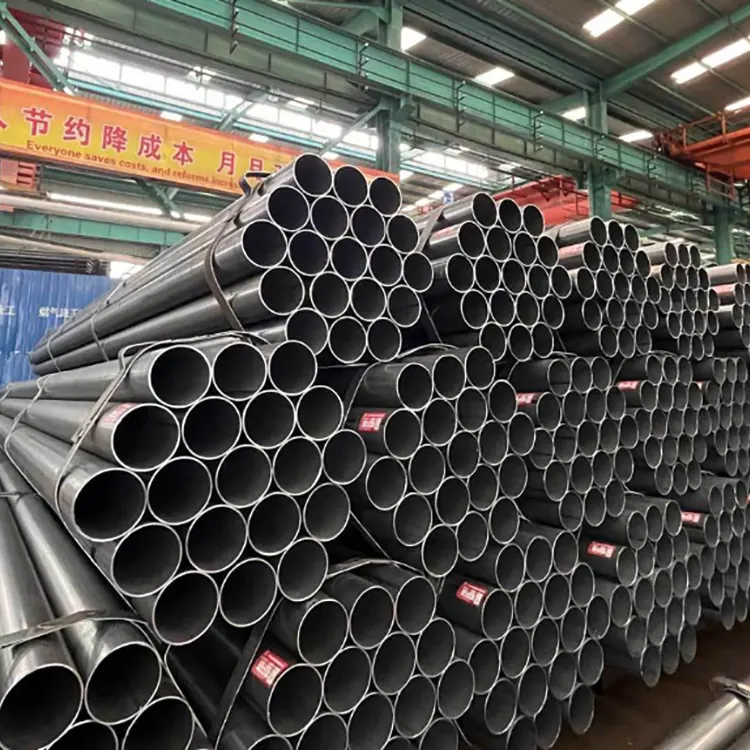
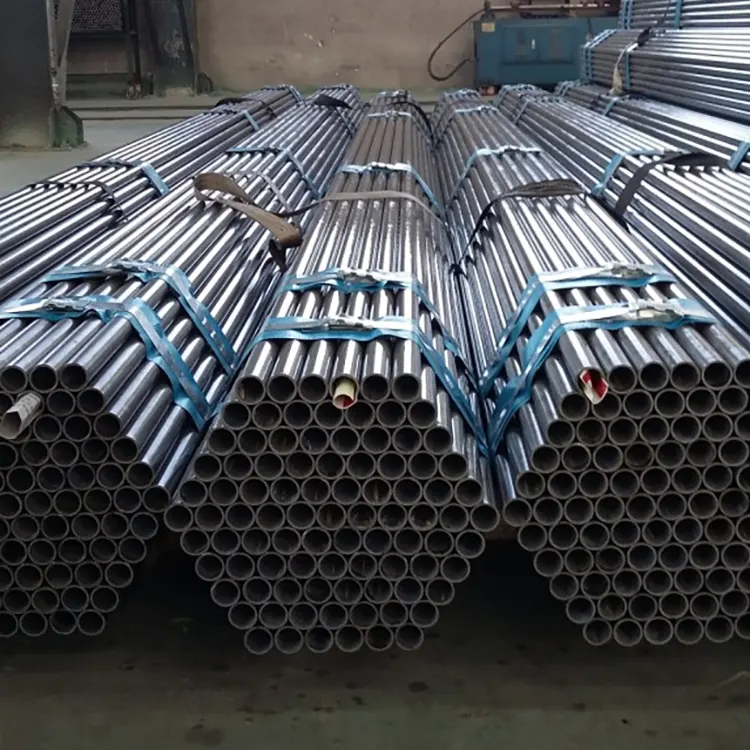
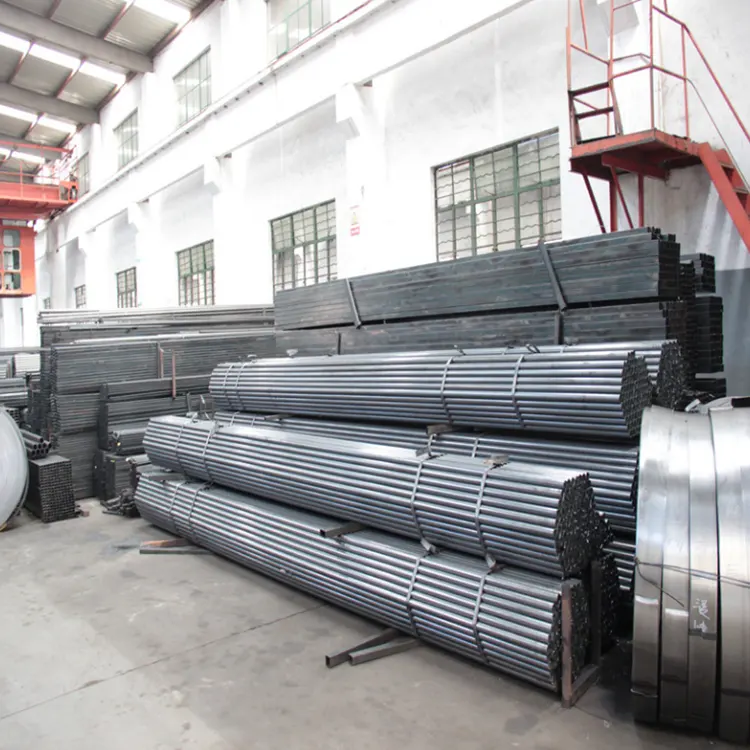
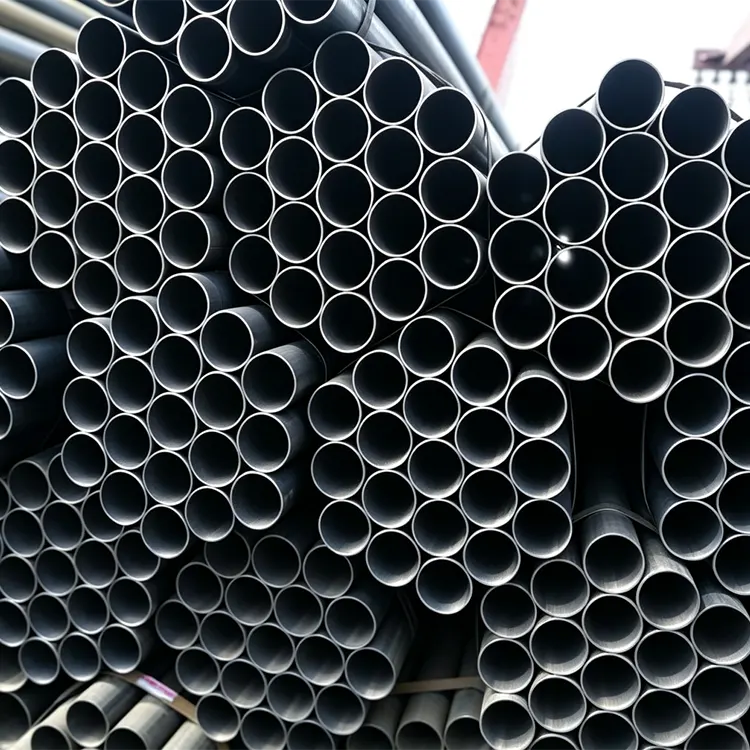
Lorsque l'usine Xinlida fabrique ce tube en acier soudé, elle utilise des bandes d'acier laminées à chaud de haute qualité comme matériau de base et le forme via un processus automatisé de soudage par résistance à haute fréquence. Les bandes d'acier sont étroitement liées, la rondeur de formage est standard, le corps du tuyau a une grande rectitude et l'ensemble du tuyau est exempt de défauts de distorsion, de renflement ou de désalignement. Le processus de soudage est concentré en chaleur, la vitesse de formage est rapide, la zone affectée par la chaleur est minime et il n'y a pas de problèmes de processus courants tels que la formation de gros grains ou la fissuration des soudures. La ténacité et la ductilité globales du matériau du tuyau sont unifiées et stables, ce qui le rend parfaitement adapté aux traitements secondaires ultérieurs tels que le pliage, la découpe, le perçage, le filetage et le biseautage.
Les parois intérieures et extérieures du tuyau fini sont lisses et plates, sans accumulation de tartre d'oxyde ni bosses ni bavures. Le diamètre intérieur est conforme à la norme. L'installation de raccords de tuyauterie, de brides et de joints offre de meilleures performances d'étanchéité, évitant ainsi efficacement les risques de fuite pendant les processus de transmission d'eau et de ventilation. Les propriétés mécaniques du produit sont uniformes, avec une résistance stable à la pression, à la flexion et à la déformation. Dans des conditions normales de charges, de pression du vent et de tassement du sol, la structure est moins susceptible de se déformer, ce qui la rend adaptée aux projets de construction standardisés à grande échelle.
Il peut être classé en deux grandes catégories en fonction de l'environnement d'utilisation : les tuyaux soudés de couleur originale de couleur noire et les tuyaux soudés galvanisés après traitement. Les tuyaux soudés de couleur originale conviennent aux structures sèches intérieures, aux installations de construction temporaires, aux supports d'équipement et aux structures intérieures en acier ; les tuyaux soudés traités par galvanisation ont subi un renforcement anticorrosion de surface, sont résistants à l'oxydation et à l'érosion par la vapeur d'eau et peuvent être utilisés pendant une longue période dans des scénarios extérieurs tels que des zones en plein air, humides et ventilées, réduisant considérablement la fréquence des travaux d'entretien et de rénovation ultérieurs.
Les tuyaux en acier soudés conviennent à la production de spécifications et de matériaux multiples avec des propriétés de gradient. Il couvre tout, des tuyaux décoratifs légers aux tuyaux d'ingénierie de poids moyen et lourd, couvrant un large éventail de scénarios généraux tels que le génie civil, la fabrication d'équipements, les balustrades de jardin, les matériaux auxiliaires de structure en acier, la disposition des pipelines et le support technique temporaire. Comparés à d'autres tubes en acier, les tubes soudés à haute fréquence ont une forte stabilité de production, de petites tolérances de spécifications et une livraison flexible. Ils constituent le matériau privilégié pour réduire les coûts et accroître l’efficacité des achats d’ingénierie et pour une construction standardisée.
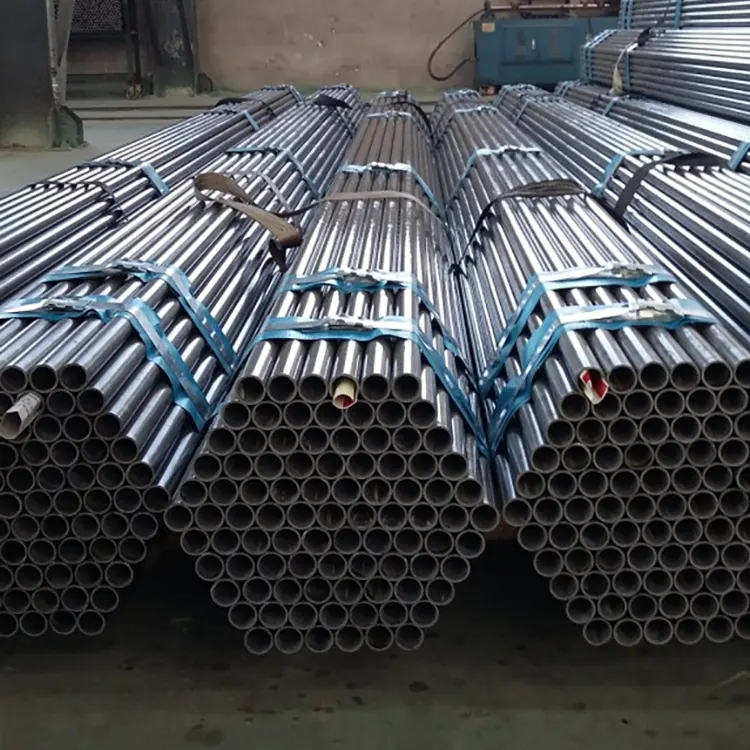
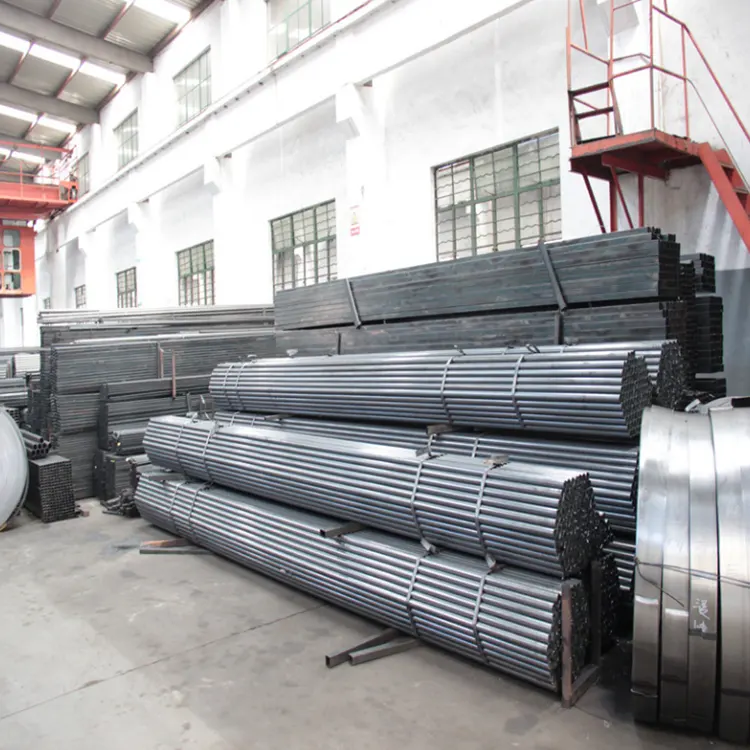
Tuyau soudé à haute fréquence à joint droit
1. Prétraitement des matières premières : déroulement de bobines d'acier, aplatissement, alignement, stockage en boucle sous tension
2. Tube de formage et de laminage : la bande d'acier est roulée en une ébauche de tube circulaire par laminage
3. Soudage à haute fréquence : formation d'extrusion thermofusible des bords, élimination des éperons de soudure
4. Refroidissement et mise en forme : refroidissement par eau pour le refroidissement, le dimensionnement, la correction de redressement du tuyau
5. Détection de défauts en ligne : détection de vides de soudure, de fissures, etc.
6. Couper à la longueur standard : à l'aide d'une scie volante pour couper à la longueur standard
7. Traitement du produit fini : chanfreinage, test de pression d'eau, marquage d'inspection qualité, emballage
1. Large bande d'acier se déroulant et aplatissant, laminage en spirale incliné de l'ébauche de tube
2. Soudage à l'arc des couches intérieures et extérieures
3. Détection des défauts, traitement des rainures d'extrémité des tuyaux, test de pression de l'eau
DN diamètre nominal + diamètre extérieur + épaisseur de paroi commune 1. DN15 (4 pouces) : Φ21,3, épaisseur de paroi 2,5/2,75/2,8 mm 2. DN20 (6 pouces) : Φ26,9, épaisseur de paroi 2,5/2,75/2,8 mm 3. DN25 (1 pouce) : Φ33,7, épaisseur de paroi 2,75/3,0/3,2 mm 4. DN32 (1,2 pouces) : Φ42,4, épaisseur de paroi 2,8/3,2/3,5 mm 5. DN40 (1,5 pouces) : Φ48,3, épaisseur de paroi 3,0/3,2/3,5 mm 6. DN50 (2 pouces) : Φ60,3, épaisseur de paroi 3,0/3,2/3,5 mm 7. DN65 (2,5 pouces) : Φ76,1, épaisseur de paroi 3,2/3,5/4,0 mm 8. DN80 (3 pouces) : Φ88,9, épaisseur de paroi 3,5/4,0/4,5 mm 9. DN100 (4 pouces) : Φ114,3, épaisseur de paroi 3,75/4,0/4,5 mm 10. DN150 (6 pouces) : Φ168,3, épaisseur de paroi 4,0/4,5/5,0 mm 11. DN200 (8 pouces) : Φ219,1, épaisseur de paroi 4,5/5,0/6,0 mm Longueur standard : 6 mètres comme option principale, avec une petite quantité de 9/12 mètres
Diamètre extérieur commun + épaisseur de paroi principale 1. Φ26,8, Φ33,5 : 2,0–3,0 mm (meubles, câblage) 2. Φ48 (spécial pour échafaudages) : 2,75/3,0/3,2/3,5 mm 3. Φ60, Φ76, Φ89 : 2,5–4,0 mm (serres, colonnes) 4. Φ114, Φ140, Φ165 : 3,5 à 6,0 mm (supports de structure en acier) 5. Φ219 à Φ630 : 4 à 10 mm (fondations sur pieux de grande taille, structures en acier)
1. Diamètre externe principal : Φ219, Φ273, Φ325, Φ426, Φ529, Φ630, Φ720, Φ820, Φ1020, Φ1220, Φ1420, Φ1620
2. Épaisseur de paroi régulière : 4 à 14 mm, couramment utilisée en ingénierie 6/8/10/12 mm.
3. Longueur : 6 m, 12 m, standard pour le revêtement anticorrosion 3PE de grand diamètre
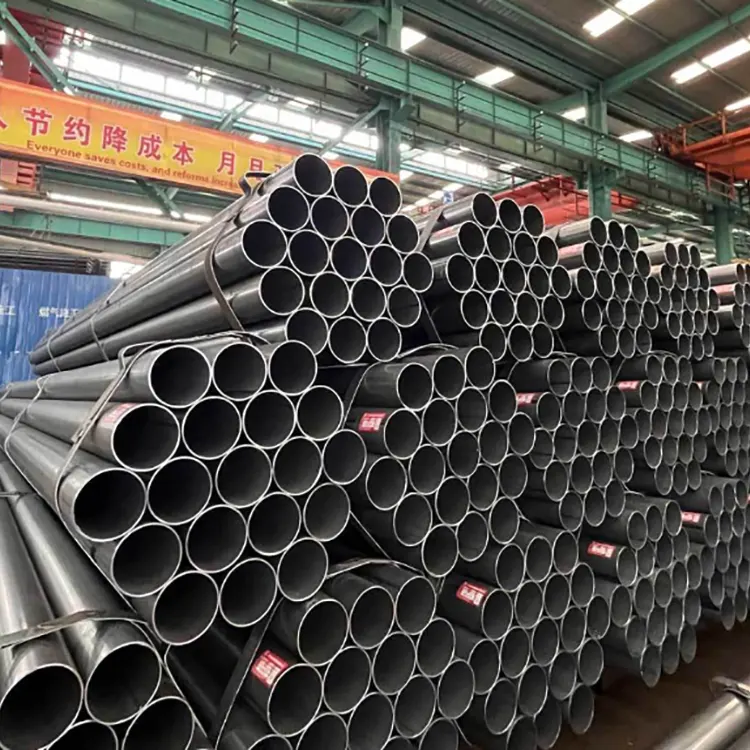
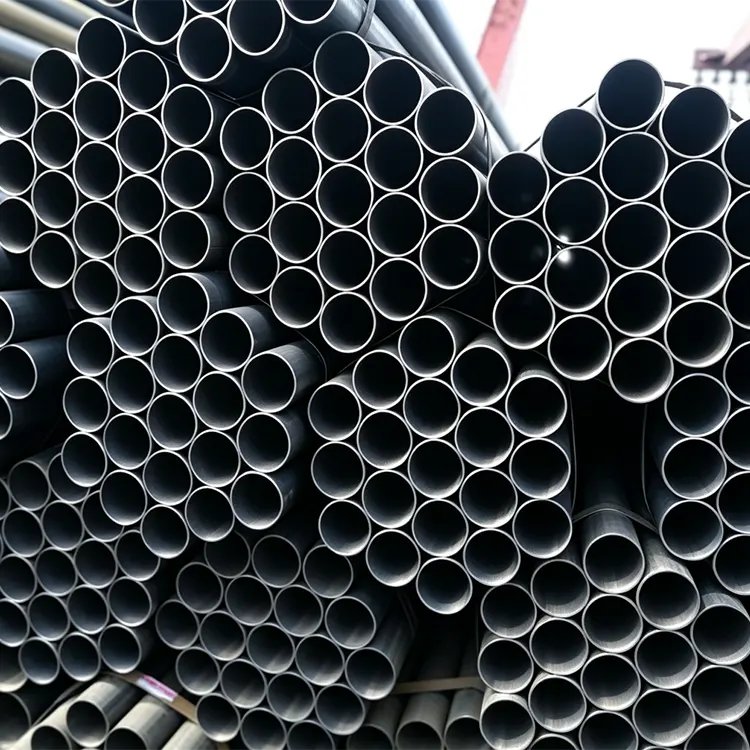
1. Vérifier les spécifications des matériaux pour les bandes d'acier entrantes, effectuer des inspections d'épaisseur et de propriétés mécaniques et éliminer les matériaux défectueux déformés, superposés et rouillés ;
2. Effectuer une détection des défauts sur le soudage bout à bout de bandes d'acier pour éviter les dangers potentiels causés par les cordons de soudure dans les produits finis.
1. Calibrez régulièrement les rouleaux de formage pour contrôler l'alignement des bandes d'acier et éviter le désalignement, le chevauchement et les espaces inégaux entre les ébauches de tuyaux ;
2. Surveillez l'arc de formation pour éviter les plis, les renflements et l'ellipticité excessive des parois du tuyau.
1. Maintenir un courant haute fréquence, une pression du rouleau d'extrusion et une vitesse de soudage stables pour garantir une fusion complète des soudures, sans vides, inclusions de scories ou soudage à froid ;
2. Standardisez le processus de grattage des cordons de soudure internes et externes, en garantissant l'absence de rayures sur le matériau de base et l'absence d'éperons de soudure résiduels ;
3. Contrôlez strictement le fil de soudage et le flux pour les tuyaux en spirale, surveillez la profondeur de pénétration et garantissez des passes de soudure internes et externes complètes sans trous d'air ni fissures.
1. Calibrez régulièrement l'unité de dimensionnement pour contrôler les tolérances du diamètre extérieur et de l'épaisseur de paroi ;
2. Effectuez un redressage en ligne pour éliminer la flexion et la torsion des tuyaux, garantissant ainsi le respect de la rectitude ;
3. Calibrez régulièrement la scie à mouche pour vous assurer que l'écart type de la longueur fixe est dans la plage.
1. Équipez toute la ligne d'une détection de défauts par courants de Foucault/ultrasons, effectuez une détection en temps réel des fissures de soudure, de la fusion incomplète et des pores, et marquez automatiquement les sections non conformes ;
2. Calibrez régulièrement l'équipement de détection de défauts pour éviter les détections manquées et les erreurs de jugement.
1. Effectuer des tests de pression d'eau sur chaque tuyau pour une utilisation fluide, en maintenant la pression standard et en vérifiant les fuites ou les fissures de soudure ;
2. Augmentez la durée de pression statique de l'eau pour les canalisations à haute pression et suivez strictement les spécifications de test pour les canalisations en spirale de grand diamètre.
1. Traitez uniformément les têtes plates et les chanfreins, en garantissant l'absence de bavures, d'encoches ou de déformations aux extrémités des tuyaux ;
2. Effectuer une inspection manuelle complète de la surface : trier et isoler les rayures, la rouille, les indentations et les défauts des cordons de soudure.
1. Contrôlez strictement le lavage à l'acide, la température du zinc et l'épaisseur du revêtement dans le processus de galvanisation/anticorrosion, en garantissant l'absence de revêtement et de pelage ;
2. Prélever des échantillons des produits finis pour des essais mécaniques de traction, de compression et de flexion, en revérifiant les propriétés du matériau ;
3. Marquez clairement les étiquettes, classez et emballez, conservez les enregistrements d'inspection de qualité et obtenez la traçabilité des produits.
1. Inspecter, calibrer et entretenir régulièrement les rouleaux de formage, les machines à souder et les instruments de détection de défauts ;
2. Les opérateurs détiennent des certificats et effectuent des inspections régulières des paramètres du processus, arrêtant immédiatement la machine et ajustant lorsque des anomalies se produisent.
Adresse
S213 District de Jinghai, ville de Tianjin, Chine
Tél